 00:01.5
01
多工位顺线布置
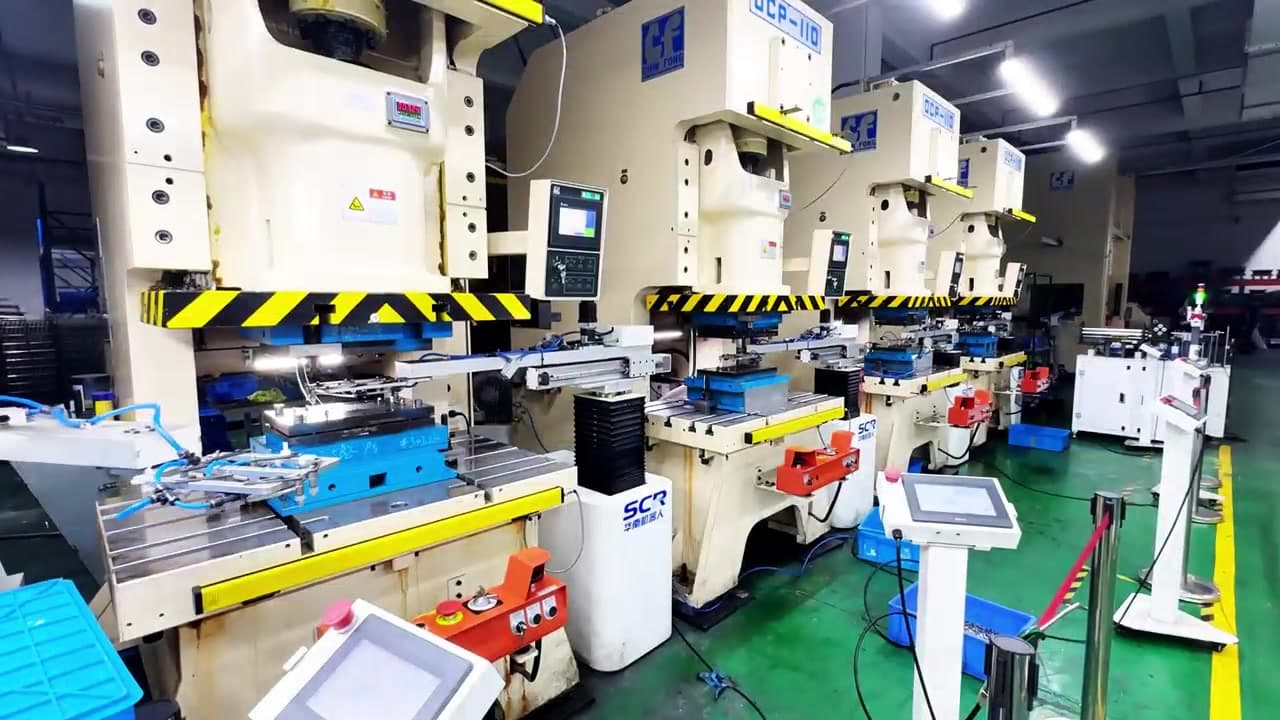
多台冲床沿生产线布置,机器人设置在机台之间,工位侧配有触摸操作屏。
应用案例 · 冲压行业
多工位冲床之间的工件取放与工序衔接
本项目在多台冲床之间布置 STC10 冲压专用机器人,配合末端工装完成工件取放和工序间转运。机器人与冲床交替动作,将多道冲压工序的物料流转衔接起来。
视频可见多台顺线布置的冲床、机间转运机器人、专用末端工装及机台侧触摸操作屏。机器人行程、工装和取放路径需结合工件、模具与现场布局匹配。
项目概况
金属工件在不同冲压工序之间需要反复取出、转移并放入下一工位。该现场沿冲床布置转运机器人,由末端工装进入模具作业区域完成取放,并在冲床动作前退出。视频展示了多工位取放、转运与冲压循环相互衔接的运行画面。
00:01.501
多台冲床沿生产线布置,机器人设置在机台之间,工位侧配有触摸操作屏。
 00:02.5
02
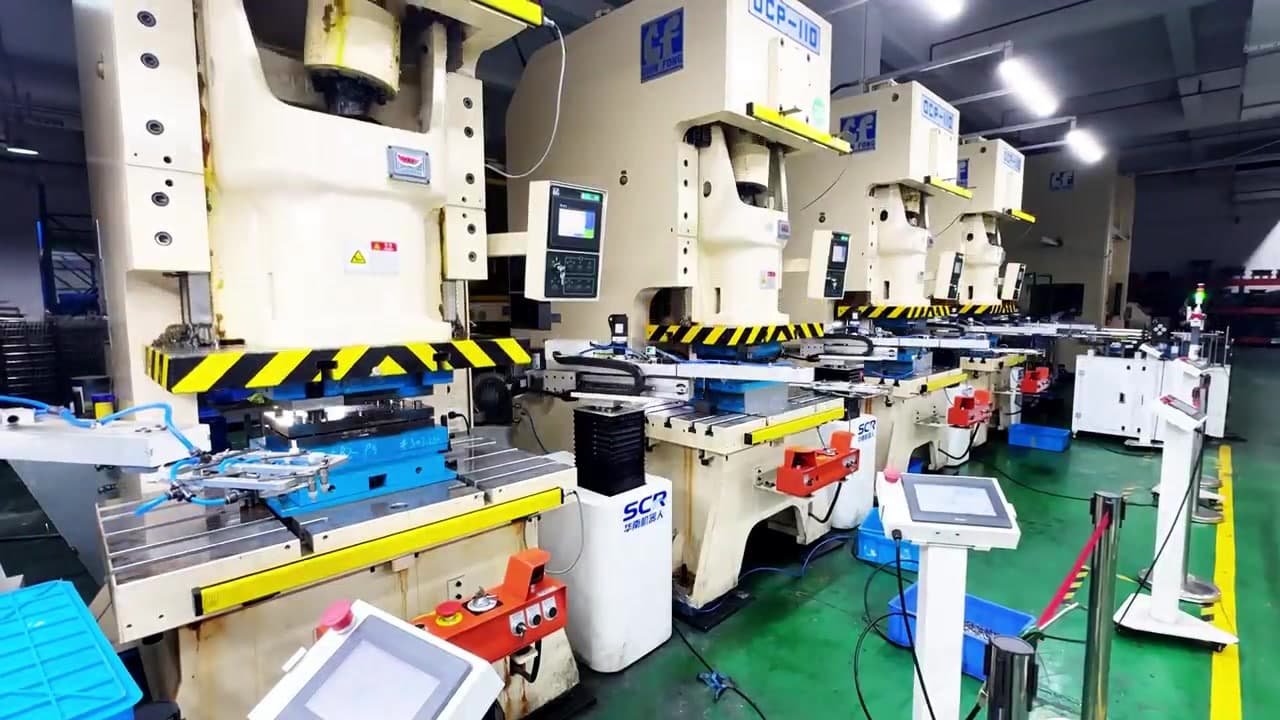
机器人在相邻模具作业区域之间转移工件,衔接不同冲压工序。
 00:05.5
03
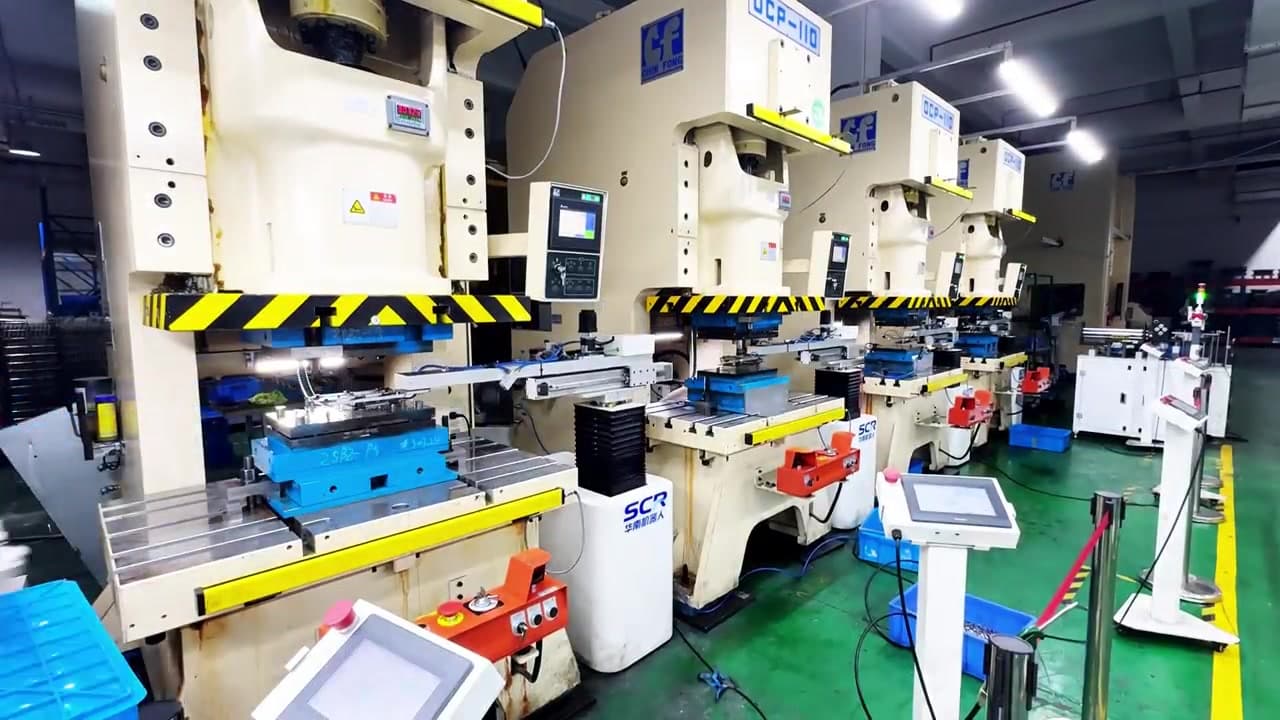
末端工装伸入模具作业区域执行工件取放,机器人运动路径围绕模具位置组织。
 00:08.5
04
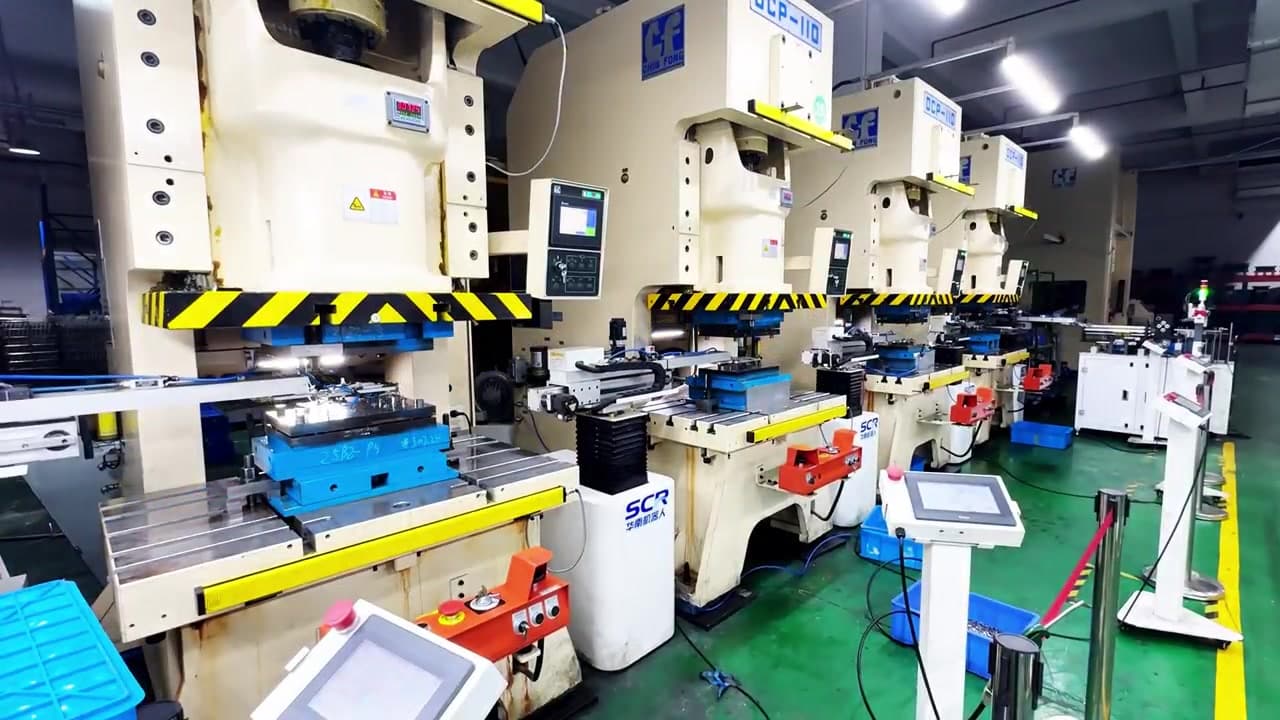
工装退出模具作业区域后,冲床执行后续动作;开模后再衔接下一轮取放与转运。
请提供工件图纸或照片、单件重量、工艺顺序、模具开模高度、冲床间距、现场布局及目标节拍。我们可据此评估机器人行程、末端工装和工位衔接方案。